
Обработка фотоэлектрических модулей является важной частью цепочки солнечной фотоэлектрической промышленности, которая может надежно работать в суровых условиях окружающей среды за счет инкапсуляции тонких солнечных элементов.
В настоящее время формой упаковки, используемой в технологии обработки основных фотоэлектрических модулей, является EVA; пленочная упаковка, которая состоит из нескольких процессов, таких как обнаружение ячеек, одиночная сварка ячеек, сварка цепочки ячеек, каскад модулей, ламинирование модулей, монтажная рама и монтажная распределительная коробка, тестирование готовой продукции и хранение упаковки. Каждый процесс взаимосвязан, поэтому уровень процесса каждого процесса напрямую влияет на качество и сорт продукта.
Первым шагом является обнаружение клеток. Как основное сырье для обработки фотоэлектрических модулей производительность элемента напрямую определяет качество фотоэлектрического модуля. Поэтому, в дополнение к его внешнему виду, обнаружению хроматической аберрации и удельного сопротивления, а также для проверки батареи при определенном освещении, температурных условиях выходного тока, выходного напряжения и стабильности, долговечности и других параметров, ее проверка проводится в основном с помощью профессиональных инструментов и оборудование для завершения.
Второй этап – монолитная сварка батареи. При сварке левая рука зажимает полосу для сварки давлением примерно на 1/3; конца и помещает сварочную полосу ровно на основную линию сетки ячейки, а другой конец сварочной полосы касается линии сетки ячейки. Возьмите паяльник в правую руку и аккуратно нажмите на паяльную ленту равномерно слева направо. При сварке начальная точка жала паяльника должна находиться на левой стороне цельной детали, а плоскость жала паяльника всегда должна быть близка к сварочной ленте. Сварка должна быть прочной, без заусенцев, без виртуальной сварки и оловянного шлака, поверхность должна быть гладкой и красивой.
Третий этап – струнная сварка ячейки. Процесс работы таков: указанное количество приваренных ячеек, спинкой вверх по шаблону, одной рукой аккуратно прижать две ячейки, чтобы они прикрепились к нагревательному шаблону, вплотную друг к другу, в соответствии с указанное расстояние (2×0,5 мм). Прижмите полоску припоя от последней ячейки паяльником к тыльному электроду предыдущей ячейки. При сварке полоса припоя должна быть гладкой, иметь прямой вид, отсутствие выпуклых комков припоя, а также явления виртуальной сварки.
Четвертый этап каскадный. Поднимите закаленное стекло на ламинированный рабочий стол замшей закаленного стекла вверх и положите слой EVA поверх закаленного стекла. Запас EVA с четырех сторон закаленного стекла больше или равен 5 мм. Обратите внимание на гладкую сторону EVA, обращенную к замше из закаленного стекла, поместите шаблон для позиционирования в соответствии с типом пластины компонента на EVA, цепочка батарей соответствует шаблонам головы и хвоста, а цепочка батарей правильно размещена в соответствии с положительные и отрицательные символы, указанные на шаблоне на EVA, антибликовая пленка аккумуляторной батареи обращена вниз.
После того, как цепочка батарей размещена на месте, в соответствии с требованиями шаблона и шаблона позиционирования, расстояние до батареи измеряется линейкой из стальной пластины, и положение цепочки батарей регулируется. В соответствии со схемой сращивания и требованиями к напряжению лента шин приварена правильно, а штрих-код наклеен в указанном месте. Положите EVA замшей к цепочке батарей, а затем положите TPT, проведите тест ANEL, чтобы убедиться в отсутствии скрытых трещин, виртуальной сварки, распайки, черного листа и других дефектов.
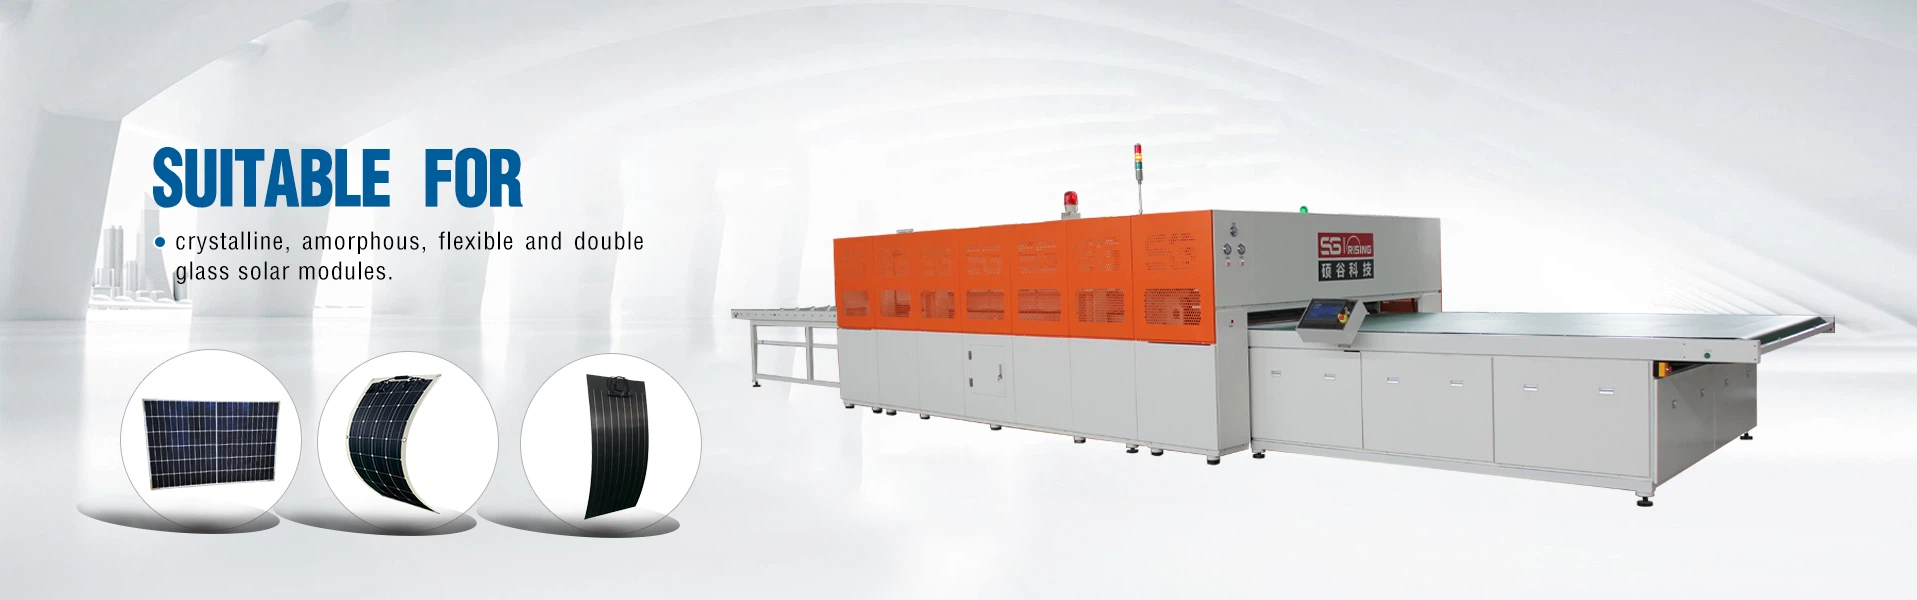
Пятый этап – ламинирование. Запустите ламинатор в соответствии с рабочими процедурами оборудования ламинатора, отрегулируйте температуру ламинирования и время вакуумирования в соответствии с характеристиками EVA и запишите температуру, давление и другие технические параметры в протоколе работы. наклейте ткань на нагревательную пластину в ламинаторе, отправьте соединенные компоненты из закаленного стекла вниз в середину нагревательной пластины ламината, а затем положите слой высокотемпературной антипригарной ткани, нажмите кнопку крышки, и ламинатор войдет в система автоматического управления. Когда ламинирование закончено, ламинатор автоматически открывает крышку и вовремя достает обработанные компоненты, требуя, чтобы скол в компонентах был свободен от посторонних включений, мусора, трещин и т.д.
Шестой шаг – кадрирование. Канавка рамы из алюминиевого сплава равномерно помечается силиконом, сборка встраивается в канавку из алюминиевого золота, и каркас начинает завершать обрамление. На обратной стороне компонента ТРТ и переход из алюминиевого сплава равномерно покрыты силиконом, на обратной стороне соответствующая спецификация распределительной коробки и вывод из корня, вокруг даже оштукатуренный силикон, приклеенный к распределительной коробке, вывод к распределительная коробка. Отверждение при комнатной температуре и влажности. Требования: установка рамы плоская и не изогнутая, зазор в соединении под прямым углом алюминиевого сплава не велик до 0,2 мм, а погрешность 2 диагональных линий рамы из алюминиевого сплава составляет менее 4 мм.
Седьмой шаг – очистка. Снимите пластиковую пленку с поверхности алюминиевого профиля и смойте различные загрязнения на поверхности компонента спиртом, чтобы убедиться, что внешний вид компонента чистый и без загрязнений.
Восьмой процесс – тестирование готового компонента. В соответствии с рабочими процедурами тестера солнечных модулей для тестирования сначала используйте стандартный модуль в той же среде для калибровки тестера солнечных модулей и сделайте запись калибровки, поместите в тестируемый фотоэлектрический модуль, соедините положительный и отрицательный полюса, проверьте модуль. Путем сравнения и анализа рассчитайте электрические параметры модуля и запишите.


