
(1) Тестирование и сортировка солнечных батарей:
Из-за случайности условий производства солнечного элемента, параметры производительности производимого солнечного элемента не одинаковы, чтобы эффективно комбинировать солнечный элемент с одинаковыми или аналогичными характеристиками, его следует классифицировать в соответствии с его рабочими параметрами. . Помимо сортировки параметров производительности солнечного элемента, следует отсортировать внешний вид солнечного элемента, уделяя особое внимание разнице в цвете и размеру линии сетки.
(2) Лазерная маркировка:
Он заключается в использовании лазерной разметочной машины для разрезания всего солнечного элемента на требуемые характеристики и размеры модулей по мере необходимости.
(3) Одиночная сварка солнечного элемента (передняя сварка):
Соединительная планка приварена к основной линии сетки на передней (отрицательной) стороне солнечного элемента.
(4) Серийная сварка солнечных элементов (обратная сварка):
Обратная сварка заключается в соединении указанного количества частей солнечных элементов вместе для формирования цепочки солнечных элементов, а затем с помощью шины для сварки нескольких цепочек солнечных элементов последовательно или параллельно и, наконец, соединения в модули солнечных батарей и вывода положительного полюса. и отрицательные отведения.
(5) Средний тест:
Средний тест, короче. Серийно сваренный солнечный элемент помещается на тестер модулей для тестирования, чтобы увидеть, соответствуют ли результаты испытаний проектным требованиям, а виртуальная сварка солнечного элемента и скрытые трещины самого солнечного элемента могут быть обнаружены с помощью среднего теста.
(6) Ламинированная укладка:
Это цепочка модулей, соединенных с обратной стороны и прошедших испытание, уложенных вместе со стеклом и обрезанной объединительной платой из EVA и TPT в соответствии с определенным уровнем для подготовки к ламинированию.
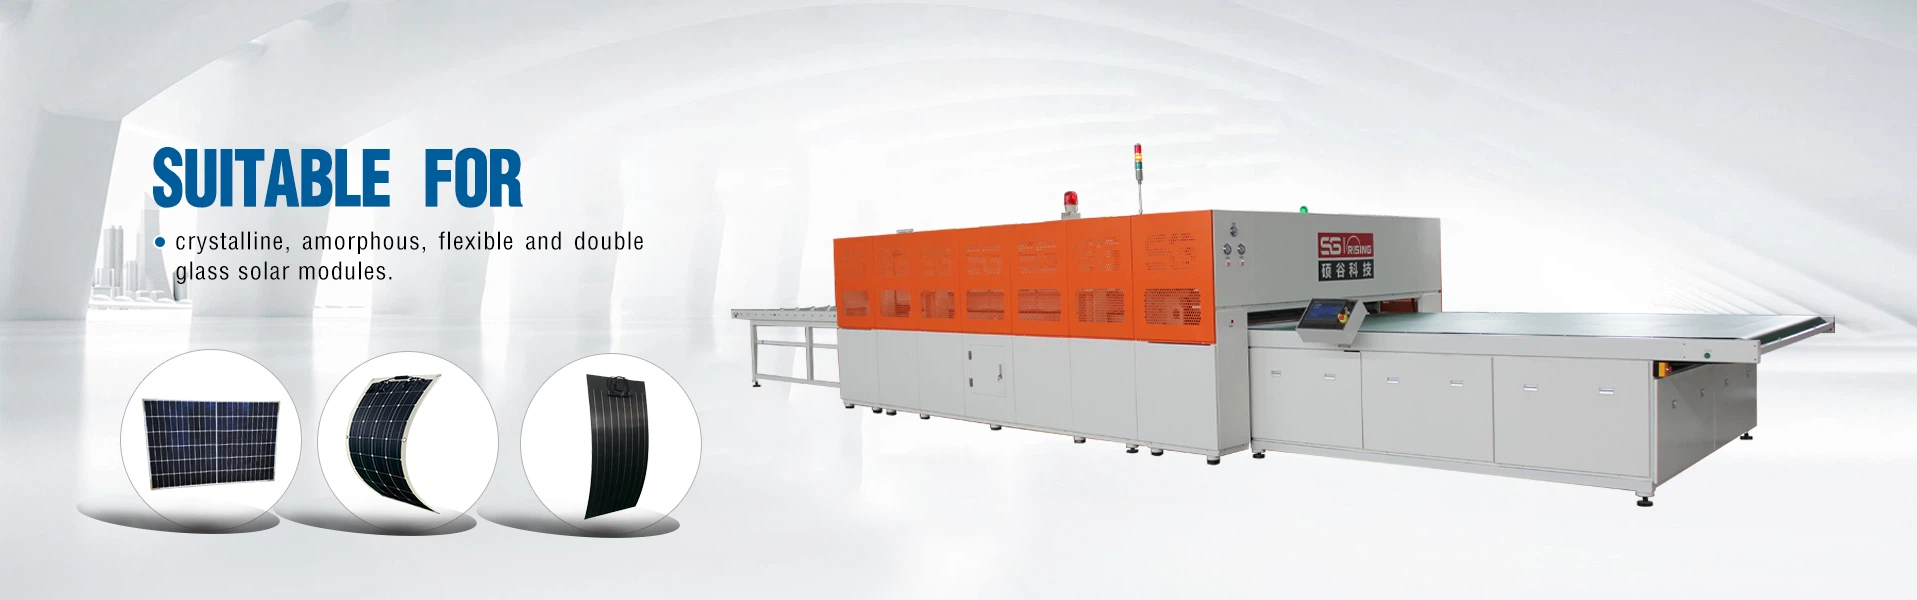
(7) Ламинирование модулей:
Уложенные модули солнечных элементов помещаются в ламинатор, воздух из модулей извлекается с помощью вакуума, а затем EVA нагревается до плавления и подвергается давлению, чтобы расплавленный поток EVA заполнил зазор между стеклом, частью солнечного элемента и пленка задней панели TPT и пузырьки воздуха в середине выбрасываются, чтобы плотно скрепить солнечный элемент, стекло и объединительную панель вместе. Наконец, модули удаляют путем охлаждения и отверждения. Процесс ламинирования является ключевым этапом в производстве модулей, а температура и время ламинирования определяются в зависимости от природы этиленвинилацетата. Во время ламинирования этиленвинилацетат расширяется наружу и затвердевает, образуя неровные края из-за давления после плавления, поэтому после ламинирования его следует отрезать быстрым ножом. Требуется, чтобы цельный кусок ламинированных модулей не имел фрагментации, трещин, явного смещения, а также чтобы между краем модулей и какой-либо частью схемы не образовывалось сплошного пузыря или канала расслоения.
(8) Финальный тест:
Итоговый тест, короче. Ламинированные модули солнечных элементов помещаются на тестер модулей для тестирования, и результаты испытаний используются для проверки того, изменились ли рабочие параметры модулей после ламинирования или имеется ли в модулях обрыв или короткое замыкание. При этом также необходимо провести внешний осмотр, чтобы увидеть, не сместился ли солнечный элемент, не треснул ли он и т. д., нет ли в модулях пятен и шлака. После прохождения теста он может приступить к процессу установки бордюра.
(9) Рамка:
Он заключается в установке рамы из алюминиевого сплава на стеклянные модули, повышении прочности модулей, дальнейшей герметизации модулей солнечных батарей и продлении срока службы солнечной батареи.
(10) Установите распределительную коробку:
Распределительная коробка обычно устанавливается на выводе с обратной стороны модулей и приклеивается силиконом. Положительные и отрицательные выводы сборных шин блока солнечных батарей приварены припоем и соответствующими выводами в распределительной коробке.
(11) Испытание высоким напряжением:
Испытание высоким напряжением подразумевает подачу определенного напряжения между корпусом модулей и выводом электрода для проверки сопротивления напряжения и прочности изоляции модулей, чтобы гарантировать, что модули не будут повреждены в суровых природных условиях (удары молнии и т. д.).
(12) Очистка и маркировка:
Используйте 95% безводный этанол для очистки следов клея EVA, грязи и остатков силикона на стеклянной поверхности, алюминиевой рамке и поверхности объединительной платы TPT модулей. Затем прикрепите заводскую этикетку сборки под распределительной коробкой задней панели.
(13) Выборочные испытания модулей и проверка внешнего вида:
Целью выборочной проверки модулей является проведение выборочной проверки продукции и инспекции модулей солнечных батарей в соответствии с требованиями управления качеством, чтобы гарантировать, что модули на 100% соответствуют требованиям. Одновременно с выборочной проверкой и упаковкой для хранения каждый модуль солнечной батареи должен быть проверен на внешний вид.
(14) Упаковка и складирование:
Упакуйте очищенные и проверенные модули солнечных батарей в картонную коробку в соответствии с указанным количеством. Каждая сторона коробки должна быть проложена слоем твердого картона, а модули также должны быть разделены пенопластом или тонким картоном.


